Không phải cứ nhựa in 3D đắt tiền hơn là sản phẩm sẽ tốt hơn. Một chi tiết trang trí, một chiếc móc khóa, một linh kiện lắp ráp, một bộ phận dùng ngoài trời hay một chi tiết cơ khí chịu nhiệt đều có những yêu cầu hoàn toàn khác nhau. Vì vậy, câu hỏi quan trọng không phải là “nhựa in 3D FDM nào tốt nhất?”, mà là “loại nhựa nào phù hợp nhất với mục đích sử dụng của mình?”

Với công nghệ in 3D FDM, người dùng có rất nhiều lựa chọn như PLA, PLA+, PETG, ABS, ASA, TPU, PC, PA (Nylon), PET-CF, PETG-CF, PLA-CF, PA-CF, PPA-CF, PPS-CF và các vật liệu gia cường sợi thủy tinh. Mỗi loại có sự khác biệt về độ cứng, độ dai, khả năng chịu va đập, chịu nhiệt, chống tia UV, kháng hóa chất, độ hút ẩm và độ khó khi in. Các vật liệu gia cường carbon fiber hay glass fiber còn có thể thay đổi đáng kể độ cứng và độ ổn định kích thước của chi tiết.
Bài viết này sẽ giúp bạn hiểu rõ các loại nhựa in 3D FDM phổ biến, ưu nhược điểm của từng loại và quan trọng nhất là cách chọn filament dựa trên môi trường và công việc thực tế.
>> Bạn có thể sử dụng bảng so sánh nhanh các loại nhựa in 3D FDM phổ biến miễn phí của CapyMeme tại đây.
1. Trước tiên, đừng chọn nhựa chỉ dựa vào độ cứng hoặc khả năng chịu nhiệt
Một trong những sai lầm phổ biến khi chọn filament là nhìn thấy một loại nhựa có thông số chịu nhiệt hoặc độ bền cao rồi mặc định rằng nó tốt hơn tất cả các loại còn lại. Trên thực tế, vật liệu tốt trong một trường hợp có thể lại là lựa chọn rất tệ trong trường hợp khác.
Ví dụ, PLA cho chất lượng bề mặt đẹp, dễ in và rất phù hợp với mô hình, đồ trang trí hoặc nguyên mẫu. Nhưng nếu chi tiết phải nằm trong môi trường nóng, PLA có thể nhanh chóng mất độ cứng. Bambu Lab công bố HDT ở điều kiện 0,45 MPa khoảng 57°C đối với PLA Basic, trong khi PETG khoảng 69°C, ABS khoảng 87°C, ASA khoảng 100°C và PC khoảng 117°C trong cùng bảng so sánh vật liệu của hãng. Đây là nhiệt độ biến dạng dưới tải (HDT) chứ không phải nhiệt độ nóng chảy hay nhiệt độ tối đa mà vật liệu có thể chịu trong mọi trường hợp.

Ngược lại, một vật liệu rất cứng chưa chắc phù hợp với chi tiết cần chịu va đập. Các loại nylon hoặc TPU có thể thể hiện độ dai và khả năng hấp thụ va đập tốt hơn, trong khi một số filament chứa carbon fiber lại ưu tiên độ cứng, độ ổn định kích thước và khả năng chịu tải hơn là khả năng chịu va đập theo mọi hướng. Nhiều nghiên cứu cũng cho thấy sự khác biệt đáng kể giữa các vật liệu về độ bền uốn, mô đun uốn và độ bền va đập theo hướng XY và Z.
Vì vậy, hãy bắt đầu bằng câu hỏi: chi tiết của bạn sẽ được sử dụng ở đâu, chịu tác động gì và trong bao lâu?
2. PLA: lựa chọn dễ bắt đầu và rất tốt cho mô hình, đồ trang trí
PLA (Polylactic Acid) gần như là loại filament đầu tiên mà người mới làm quen với FDM nên biết đến. PLA dễ in, ít cong vênh, cho bề mặt đẹp và có rất nhiều màu sắc, hiệu ứng khác nhau. Đây là lý do PLA xuất hiện rất phổ biến trong mô hình, tượng, đồ trang trí, phụ kiện, prototype và những sản phẩm không phải chịu nhiệt hoặc tải cơ học quá cao.
PLA cũng phù hợp khi bạn ưu tiên chất lượng bề mặt và sự đơn giản trong quá trình in. Không cần phải có một hệ thống máy in quá phức tạp mới có thể in PLA ổn định.
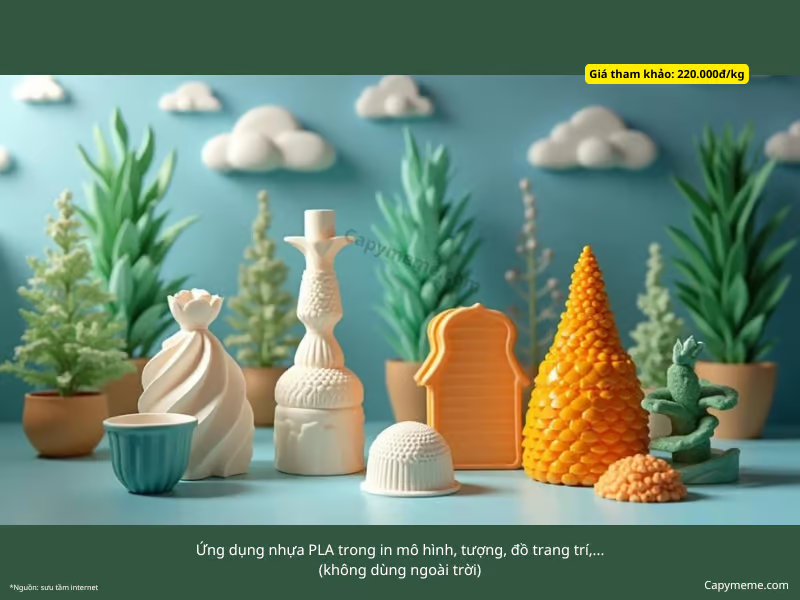
Điểm yếu lớn nhất của PLA là khả năng chịu nhiệt tương đối thấp. Một chi tiết PLA có thể hoạt động tốt ở nhiệt độ phòng nhưng bắt đầu mềm hoặc biến dạng khi môi trường nóng lên, đặc biệt khi chi tiết đang chịu tải. Vì vậy, không nên sử dụng PLA cho những bộ phận phải thường xuyên nằm trong xe hơi dưới nắng, gần nguồn nhiệt hoặc trong các ứng dụng cơ khí có nhiệt độ cao.
PLA+ hoặc các dòng PLA Tough có thể cải thiện độ dai và khả năng chịu va đập so với PLA thông thường, nhưng công thức của PLA+ không được chuẩn hóa giữa các nhà sản xuất. Vì vậy, không nên coi mọi loại PLA+ trên thị trường là một vật liệu giống nhau.
>> Nên chọn PLA khi: bạn in mô hình, tượng, đồ trang trí, prototype, phụ kiện thông thường, đồ dùng trong nhà hoặc ưu tiên dễ in và bề mặt đẹp.
3. PETG: lựa chọn cân bằng cho các chi tiết sử dụng thực tế
Nếu PLA phù hợp với mô hình và đồ trang trí thì PETG thường là bước tiếp theo khi bạn muốn sản phẩm có tính ứng dụng cao hơn.
PETG có độ dai tốt, khả năng chịu va đập và chịu hóa chất khá tốt, đồng thời chịu nhiệt tốt hơn PLA. Nó phù hợp với hộp đựng, giá đỡ, linh kiện, phụ kiện máy móc, đồ dùng gia đình và nhiều chi tiết chức năng khác.

Một ưu điểm đáng chú ý của PETG là nó thường dễ in hơn ABS hoặc ASA. Tuy nhiên, PETG cũng có những đặc điểm riêng như dễ tạo stringing (kéo tơ, kéo sợi) hơn trong một số điều kiện và bề mặt có thể mềm hoặc dễ xước hơn một số vật liệu cứng khác.
PETG là một lựa chọn rất đáng cân nhắc nếu bạn muốn một loại filament không quá khó in nhưng vẫn đủ bền cho nhiều sản phẩm sử dụng thực tế.
>> Nên chọn PETG khi: cần chi tiết chức năng, giá đỡ, hộp, phụ kiện, linh kiện trong nhà, sản phẩm cần độ dai và khả năng chịu va đập tốt hơn PLA.
4. ABS: phù hợp với chi tiết cần chịu nhiệt và môi trường kỹ thuật
ABS (Acrylonitrile Butadiene Styrene) là vật liệu kỹ thuật đã được sử dụng từ lâu trước khi máy in 3D FDM trở nên phổ biến. So với PLA, ABS có khả năng chịu nhiệt và chịu va đập tốt hơn, đồng thời có thể phù hợp với nhiều ứng dụng kỹ thuật.
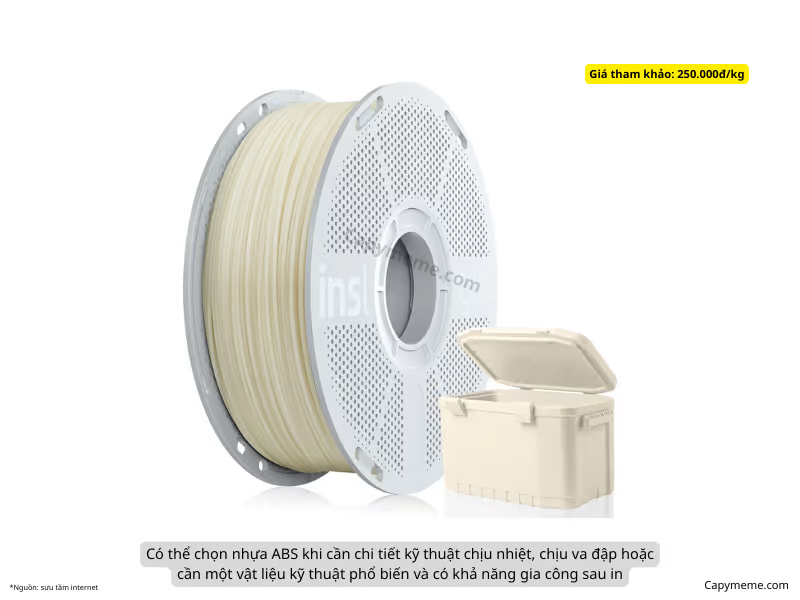
Tuy nhiên, ABS khó in hơn đáng kể. Vật liệu có xu hướng co ngót khi nguội, dễ warping (cong vênh) và thường cần môi trường in được kiểm soát tốt. Prusa cũng xếp ABS và ASA vào nhóm vật liệu được khuyến nghị sử dụng với enclosure (buồng in), với nhiệt độ bàn in khoảng 95–110°C tùy vật liệu và cấu hình.
ABS cũng tạo mùi và phát sinh sản phẩm bay hơi độc hại trong quá trình in, vì vậy thông gió phù hợp là điều nên được quan tâm.
>> Nên chọn ABS khi: cần chi tiết kỹ thuật chịu nhiệt, chịu va đập hoặc cần một vật liệu kỹ thuật phổ biến và có khả năng gia công sau in.
5. ASA: lựa chọn đáng ưu tiên cho sản phẩm ngoài trời
Nếu bạn cần in một sản phẩm phải tiếp xúc thường xuyên với ánh nắng, mưa và môi trường ngoài trời, ASA thường là lựa chọn đáng cân nhắc hơn PLA, PETG hoặc ABS.
ASA có nhiều đặc tính tương đồng với ABS nhưng nổi bật hơn về khả năng chống tia UV và độ bền thời tiết. Đây là lý do ASA thường được sử dụng cho các chi tiết ngoài trời, vỏ thiết bị, phụ kiện xe, bảng hiệu và những sản phẩm phải tiếp xúc lâu dài với môi trường.
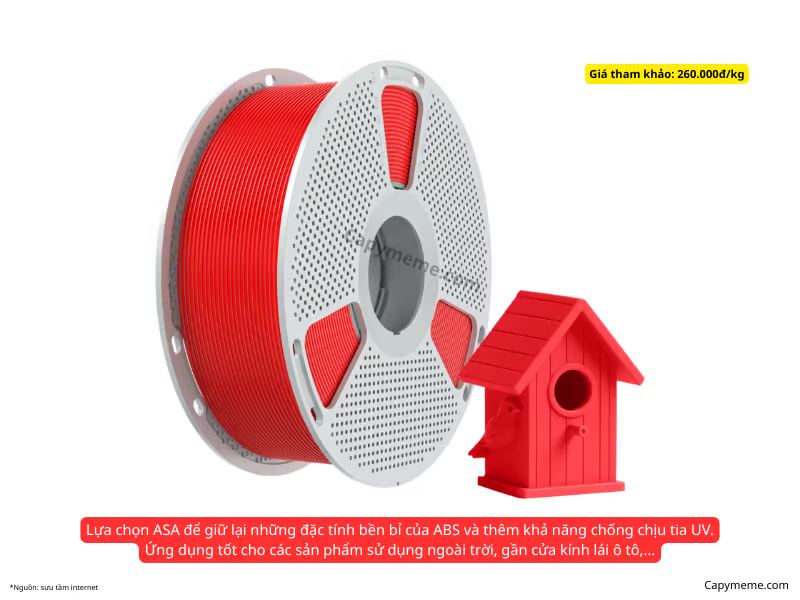
Bambu Lab đánh giá ASA có độ bền va đập XY cao trong nhóm vật liệu thông dụng và công bố HDT khoảng 100°C ở điều kiện 0,45 MPa đối với ASA trong bảng so sánh của hãng.
Tuy nhiên, ASA vẫn có xu hướng co ngót và warping tương tự nhóm vật liệu nhiệt kỹ thuật. Một máy in có buồng in kín sẽ giúp việc in các chi tiết lớn ổn định hơn đáng kể.
>> Nếu phải chọn giữa ABS và ASA cho một chi tiết sử dụng ngoài trời, ASA thường là lựa chọn hợp lý hơn. Nếu ứng dụng chủ yếu nằm trong nhà và không cần khả năng chống UV, ABS vẫn có thể đáp ứng tốt.
6. TPU: khi sản phẩm cần mềm và đàn hồi
Không phải sản phẩm nào cũng cần cứng. TPU (Thermoplastic Polyurethane) là nhóm filament dành cho những chi tiết cần độ mềm, đàn hồi và khả năng chịu va đập.
TPU có thể được sử dụng để in chân chống, gioăng, đệm, tay cầm, vỏ bảo vệ, dây đeo, bánh xe nhỏ hoặc các bộ phận cần biến dạng khi chịu lực.
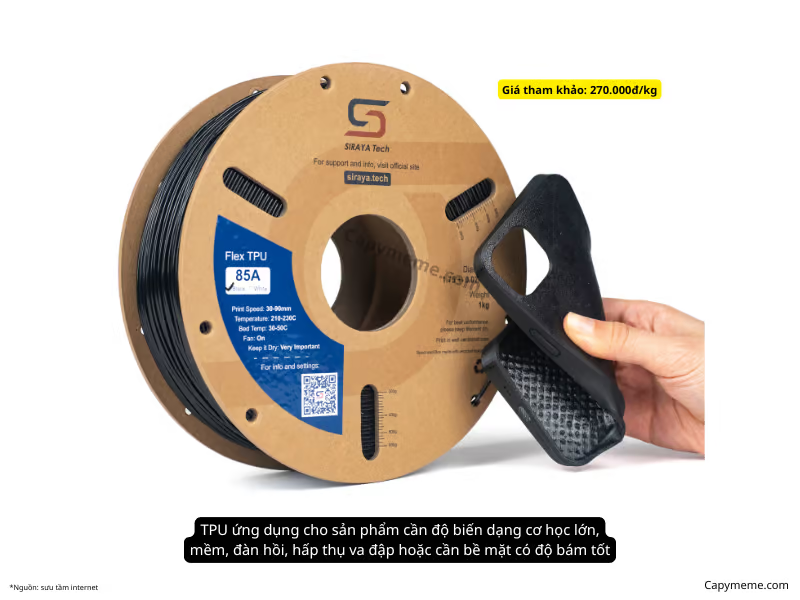
Độ mềm của TPU được thể hiện thông qua chỉ số Shore, chẳng hạn TPU 95A cứng hơn các loại TPU có Shore thấp hơn. Vì vậy, hai cuộn TPU không nhất thiết cho cảm giác giống nhau dù đều được gọi là TPU.
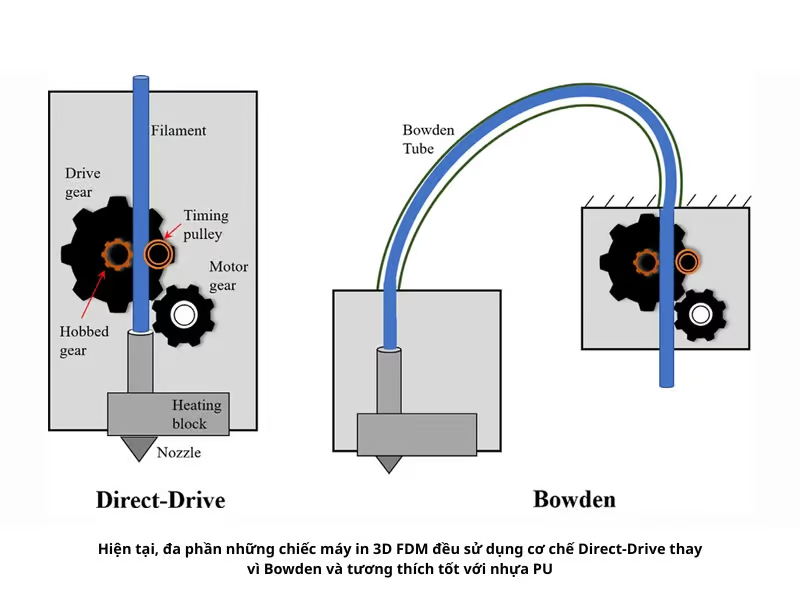
Điểm khó của TPU là quá trình cấp filament và kiểm soát tốc độ in. Vật liệu mềm dễ bị biến dạng trong đường dẫn filament nếu hệ thống cấp không phù hợp, đặc biệt dễ lỗi tắc nhựa nếu máy in 3D sử dụng hệ thống đẩy đùn theo kiểu Bowden. TPU cũng thường cần thiết lập tốc độ và retraction cẩn thận.
>> Nên chọn TPU khi: sản phẩm cần mềm, đàn hồi, hấp thụ va đập hoặc cần bề mặt có độ bám tốt.
7. PC: dành cho những ứng dụng cần độ bền và chịu nhiệt cao hơn
PC (Polycarbonate) là một trong những nhóm nhựa kỹ thuật phổ biến khi yêu cầu về độ bền và khả năng chịu nhiệt cao hơn PETG hoặc ABS.
PC có độ cứng, độ bền và khả năng chịu nhiệt tốt, nhưng đổi lại việc in khó hơn. Chi tiết lớn có thể gặp hiện tượng co ngót và warping nếu nhiệt độ môi trường không được kiểm soát.
Trong bảng vật liệu của Bambu Lab, PC có HDT khoảng 117°C ở điều kiện 0,45 MPa, cao hơn đáng kể PLA, PETG, ABS và ASA trong cùng phép so sánh.
PC phù hợp với các chi tiết kỹ thuật, vỏ thiết bị, linh kiện cơ khí và những bộ phận cần giữ hình dạng trong môi trường nóng hơn.
>> Nên chọn PC khi: cần vật liệu kỹ thuật có độ bền và khả năng chịu nhiệt cao, đồng thời máy in có khả năng đáp ứng điều kiện in phù hợp.
8. PA/Nylon: lựa chọn cho chi tiết cần độ dai và khả năng chịu tải
PA (Polyamide), thường được gọi là Nylon, là một nhóm vật liệu rất đáng chú ý trong in 3D kỹ thuật. Nylon có độ dai cao, khả năng chịu va đập tốt và phù hợp với nhiều chi tiết cơ khí.
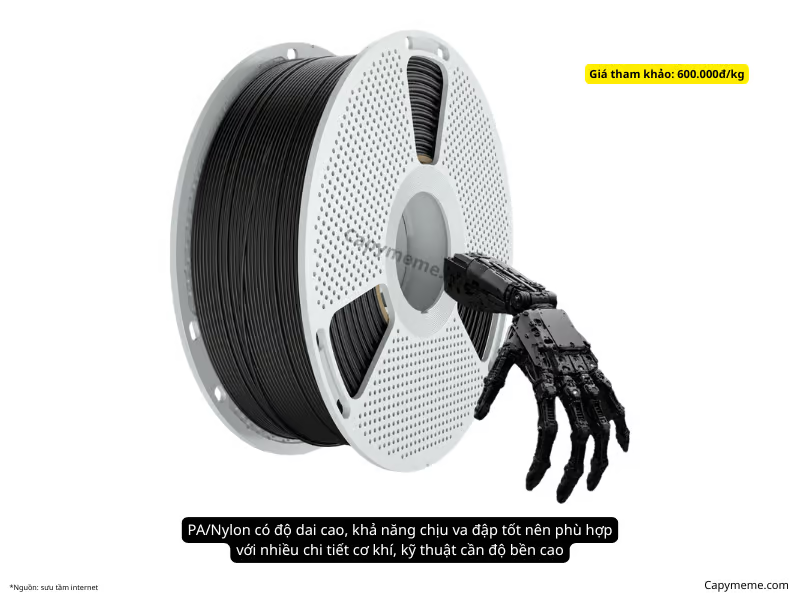
Một đặc điểm quan trọng của Nylon là hút ẩm mạnh. Cuộn filament để ngoài không khí trong thời gian dài có thể hút hơi nước và gây ra tiếng nổ lách tách khi in, bề mặt xấu, stringing, giảm độ bền và thay đổi đặc tính vật liệu. Do đó, với Nylon, việc sấy và bảo quản filament không còn là chuyện “có thì tốt” mà thường là một phần quan trọng của quy trình in.
Nylon nguyên bản cũng không phải lúc nào là lựa chọn tốt nhất nếu bạn cần chi tiết có độ cứng rất cao. Đây chính là lý do các biến thể gia cường như PA-CF và PA-GF trở nên phổ biến.
9. Carbon Fiber là gì và tại sao PA-CF, PET-CF lại khác vật liệu thường?
Tên CF (Carbon Fiber) không phải là tên của một loại nhựa nền duy nhất. Nó mô tả vật liệu nền được gia cường bằng sợi carbon. Ví dụ, PLA-CF là PLA có sợi carbon, PETG-CF là PETG có sợi carbon, PET-CF là nền PET được gia cường carbon fiber, còn PA-CF là Nylon được gia cường carbon fiber.
Carbon fiber thường giúp tăng độ cứng, độ ổn định kích thước và trong nhiều công thức có thể cải thiện khả năng chịu tải. Bảng vật liệu của Bambu Lab cho thấy PET-CF, PA6-CF và PAHT-CF có mô đun uốn và độ bền uốn cao hơn đáng kể so với các vật liệu nền thông thường tương ứng trong các phép thử của hãng.
Tuy nhiên, vật liệu gia cường carbon fiber cũng có nhược điểm. Sợi carbon có tính mài mòn cao hơn filament thông thường, vì vậy nhiều loại CF yêu cầu đầu phun hardened steel hoặc vật liệu chống mài mòn tương đương. Ngoài ra, việc thêm sợi gia cường không đồng nghĩa với việc chi tiết sẽ mạnh hơn theo mọi hướng. Hướng in, độ dày thành, số lớp thành và sự liên kết giữa các lớp vẫn đóng vai trò rất lớn.
10. PLA-CF và PETG-CF: dễ tiếp cận hơn với người mới muốn thử carbon fiber
Nếu bạn muốn trải nghiệm filament carbon fiber nhưng chưa muốn bước ngay vào nhóm Nylon kỹ thuật, PLA-CF hoặc PETG-CF có thể là lựa chọn dễ tiếp cận hơn.
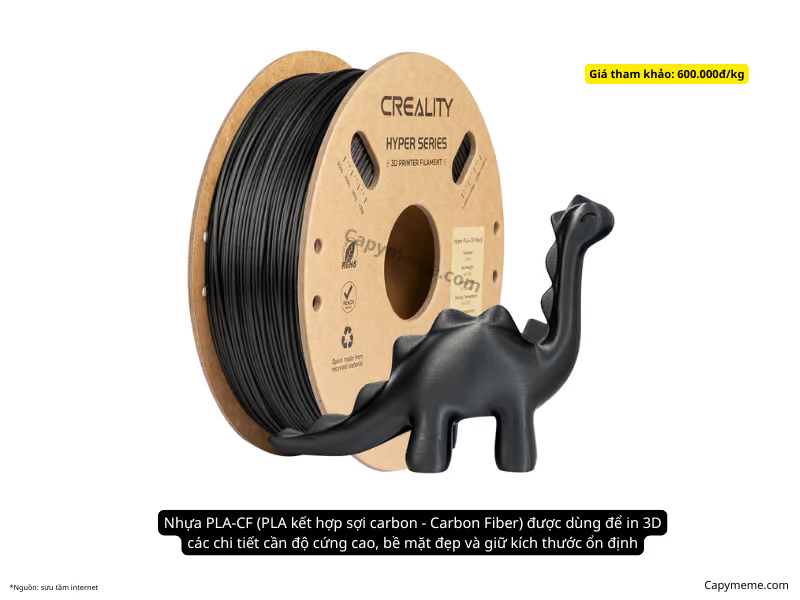
PLA-CF thường cho bề mặt đẹp, độ cứng cao và độ ổn định kích thước tốt. PETG-CF giữ lại nhiều đặc tính của PETG nhưng được gia cường để tăng độ cứng và thay đổi tính chất cơ học. Các vật liệu này phù hợp với jig, đồ gá, giá đỡ, vỏ, phụ kiện và nhiều chi tiết cần độ cứng cao nhưng không nhất thiết phải làm việc trong môi trường nhiệt độ cao.
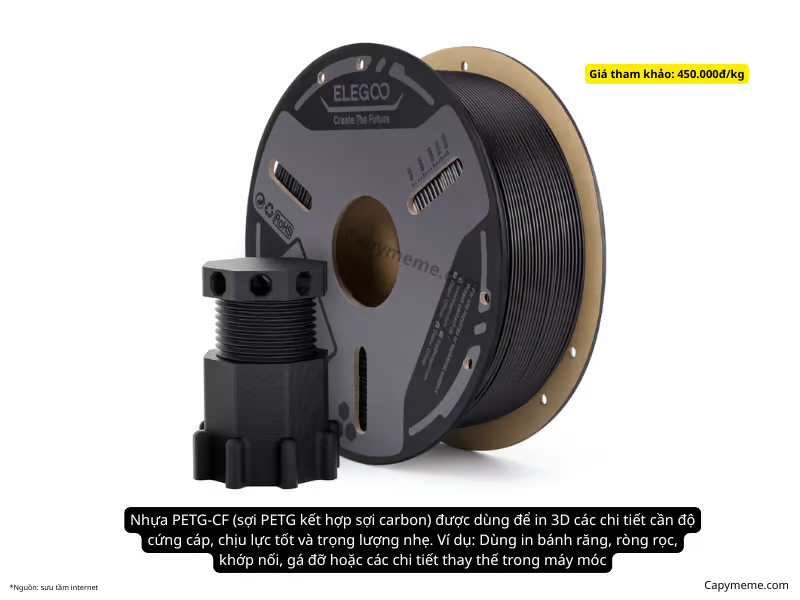
Điểm cần nhớ là CF không biến PLA thành vật liệu chịu nhiệt cao. Nếu vật liệu nền là PLA, giới hạn nhiệt của nó vẫn là một yếu tố quan trọng.
11. PET-CF: lựa chọn đáng chú ý cho chi tiết cứng và chịu nhiệt
PET-CF là một vật liệu rất đáng quan tâm khi bạn cần sự kết hợp giữa độ cứng, ổn định kích thước và khả năng chịu nhiệt tốt hơn nhiều filament phổ thông (lưu ý: PET-CF, không phải PETG-CF).
Trong dữ liệu của Bambu Lab, PET-CF có HDT khoảng 205°C ở điều kiện 0,45 MPa, cao hơn đáng kể so với PLA, PETG, ABS, ASA và PC trong bảng so sánh của hãng. Tuy nhiên, con số này không có nghĩa mọi chi tiết PET-CF ngoài thực tế đều có thể hoạt động liên tục ở 205°C; điều kiện thử nghiệm, hình học, tải trọng, thời gian và hướng in đều ảnh hưởng đến kết quả sử dụng thực tế.
>> PET-CF phù hợp với các chi tiết kỹ thuật cần độ cứng và ổn định kích thước, đặc biệt khi yêu cầu cao hơn PETG-CF nhưng không nhất thiết phải sử dụng Nylon gia cường.
12. PA-CF: khi cần chi tiết cơ khí cứng, dai và chịu tải
PA-CF kết hợp nền Nylon với sợi carbon. Đây là một trong những lựa chọn phổ biến cho các chi tiết cơ khí cần độ cứng cao nhưng vẫn muốn duy trì nền vật liệu có độ dai tốt (lưu ý: PA-CF, không phải PLA-CF).
Các dòng PA6-CF có thể đạt HDT rất cao. Chẳng hạn, dữ liệu của Bambu Lab cho PA6-CF cho thấy HDT khoảng 186°C ở 0,45 MPa trong điều kiện thử nghiệm của hãng. PAHT-CF trong cùng tài liệu đạt khoảng 194°C.
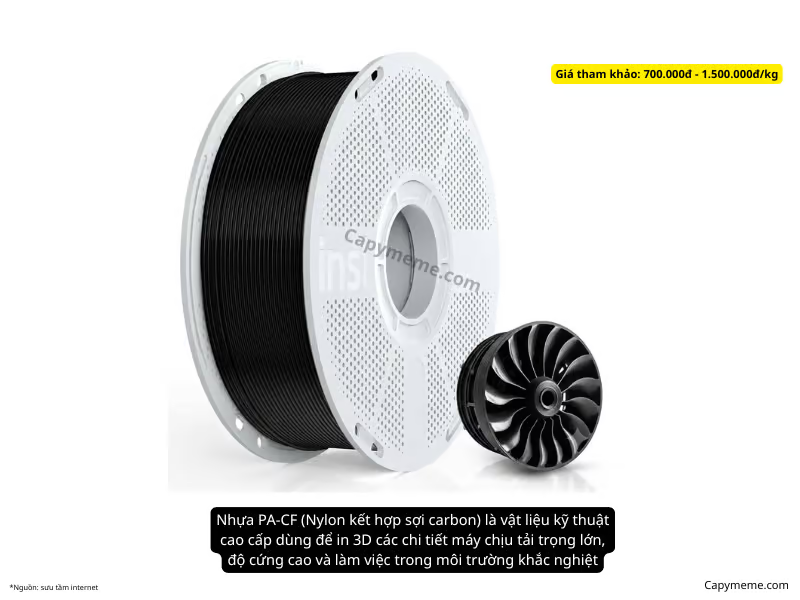
Tuy nhiên, đây là nhóm vật liệu đòi hỏi người dùng nghiêm túc hơn về sấy filament, nhiệt độ in, khả năng kiểm soát môi trường và đầu phun chống mài mòn. Nylon cũng hút ẩm mạnh, vì vậy một cuộn PA-CF không được bảo quản đúng cách có thể cho kết quả rất khác so với cùng loại filament khi được sấy và giữ khô.
>> Nên chọn PA-CF khi: cần chi tiết cơ khí có độ cứng cao, chịu tải, chịu va đập và làm việc trong môi trường tương đối khắc nghiệt.
13. PPA-CF và PPS-CF: nhóm vật liệu kỹ thuật cao cấp
Ở cấp độ cao hơn nữa là những vật liệu như PPA-CF và PPS-CF. Đây không phải filament mà người mới cần mua chỉ vì muốn có một sản phẩm “mạnh nhất”. Chúng hướng đến các ứng dụng kỹ thuật đặc biệt, nơi khả năng chịu nhiệt, độ ổn định kích thước, hóa chất hoặc môi trường làm việc khắc nghiệt quan trọng hơn chi phí và độ dễ in.
PPA-CF là một ví dụ. Bambu Lab công bố HDT khoảng 227°C ở 0,45 MPa cho PPA-CF trong dữ liệu sản phẩm của hãng.
Những vật liệu này yêu cầu máy in phù hợp, nhiệt độ đầu phun cao, kiểm soát môi trường và quy trình sấy filament nghiêm ngặt hơn. Vì vậy, chúng chỉ thực sự đáng lựa chọn khi ứng dụng yêu cầu đến mức đó.
14. Vật liệu gia cường Glass Fiber có gì khác Carbon Fiber?
Ngoài carbon fiber, FDM còn có các filament GF (Glass Fiber), tức nhựa gia cường sợi thủy tinh.
Cả CF và GF đều có thể được sử dụng để tăng độ cứng và cải thiện một số tính chất cơ học, nhưng đặc tính cụ thể phụ thuộc rất nhiều vào loại nhựa nền, tỷ lệ sợi, chiều dài sợi và công thức của nhà sản xuất.
Điều quan trọng là không nên hiểu đơn giản rằng CF luôn tốt hơn GF. Trong một số ứng dụng, GF có thể là lựa chọn phù hợp hơn về chi phí hoặc tính chất cơ học. Các dòng như PA6-GF, ABS-GF và ASA-GF cũng xuất hiện trong hệ sinh thái filament kỹ thuật hiện nay.
15. PP: nhẹ, chịu hóa chất nhưng khó in hơn
PP (Polypropylene) là một vật liệu đặc biệt thú vị. Nó nhẹ, có độ dai tốt, kháng nhiều loại hóa chất và có khả năng chịu mỏi tốt, nhưng lại khó bám bàn in hơn nhiều filament phổ biến.
PP có thể phù hợp với hộp, bản lề, chi tiết cần độ dẻo dai hoặc những sản phẩm tận dụng khả năng chịu hóa chất của polypropylene. Tuy nhiên, nếu mục tiêu chỉ là in một chi tiết thông thường, PETG thường dễ tiếp cận hơn.
16. PVA và BVOH: không phải vật liệu chính mà là vật liệu hỗ trợ
PVA và BVOH thường được biết đến như vật liệu support hòa tan, đặc biệt hữu ích khi mô hình có hình học phức tạp.
Điểm mạnh của chúng không nằm ở việc tạo ra một sản phẩm cơ khí bền mà ở khả năng làm vật liệu hỗ trợ cho các phần khó in. PVA có thể hòa tan trong nước, trong khi BVOH cũng được sử dụng cho các hệ thống support hòa tan tùy theo cấu hình máy và vật liệu.
Nhược điểm lớn là chúng rất nhạy với độ ẩm và cần được bảo quản cẩn thận.
17. HIPS: vật liệu hỗ trợ và vật liệu kỹ thuật trong một số trường hợp
HIPS (High Impact Polystyrene) từng được sử dụng khá phổ biến trong in FDM, đặc biệt làm vật liệu support cho ABS nhờ khả năng hòa tan trong dung môi phù hợp.
Ngày nay, HIPS không còn là lựa chọn đầu tiên cho mọi người dùng vì hệ sinh thái vật liệu và công nghệ support đã thay đổi khá nhiều, nhưng nó vẫn có vị trí trong một số quy trình in chuyên biệt. Prusa vẫn liệt kê HIPS trong nhóm vật liệu hỗ trợ và vật liệu có thể sử dụng trong FDM.
18. Vậy nên chọn nhựa in 3D nào cho từng mục đích?
Nếu mục tiêu là mô hình, tượng, đồ trang trí hoặc prototype, PLA gần như luôn là điểm khởi đầu hợp lý. Nếu cần một sản phẩm sử dụng thực tế nhưng vẫn muốn dễ in, PETG là lựa chọn cân bằng hơn.
Nếu sản phẩm phải chịu nhiệt, hãy bắt đầu xem xét ABS, ASA, PC hoặc các vật liệu kỹ thuật cao hơn thay vì mặc định sử dụng PLA. Nếu sản phẩm phải ở ngoài trời, ASA thường là lựa chọn rất đáng cân nhắc nhờ khả năng chống UV và thời tiết tốt hơn.
Nếu chi tiết cần mềm và đàn hồi, hãy chọn TPU. Nếu cần chịu lực và độ dai, Nylon/PA là nhóm vật liệu đáng quan tâm. Nếu cần độ cứng và ổn định kích thước cao, có thể cân nhắc PLA-CF, PETG-CF, PET-CF hoặc PA-CF tùy yêu cầu nhiệt và cơ học.
Nếu chi tiết phải làm việc trong môi trường nhiệt độ cao và tải trọng lớn, PC, PA-CF, PAHT-CF, PPA-CF hoặc PPS-CF có thể trở thành lựa chọn phù hợp, nhưng lúc này không chỉ vật liệu mà cả máy in, buồng in, đầu phun và quy trình sấy cũng trở thành yếu tố quyết định.
Có thể hình dung cách lựa chọn đơn giản như sau: đẹp và dễ in → PLA; đa dụng → PETG; ngoài trời → ASA; chịu nhiệt và kỹ thuật → ABS/PC; mềm → TPU; dai và chịu tải → PA/Nylon; cứng và ổn định → CF/GF; ứng dụng kỹ thuật cao → PA-CF/PPA-CF/PPS-CF. Đây là nguyên tắc định hướng chứ không phải quy tắc tuyệt đối, bởi mỗi công thức filament có thể có đặc tính khác nhau.
19. Bảng chọn nhanh nhựa in 3D FDM
| Vật liệu | Điểm mạnh chính | Ứng dụng phù hợp | Độ khó |
|---|---|---|---|
| PLA | Dễ in, đẹp, nhiều màu | Mô hình, đồ trang trí, prototype | Dễ |
| PLA+ | Dai hơn PLA tùy công thức | Đồ dùng, prototype, chi tiết thông thường | Dễ |
| PETG | Dai, đa dụng, kháng hóa chất khá | Chi tiết chức năng, hộp, giá đỡ | Dễ–trung bình |
| PETG-CF | Cứng, ổn định hơn PETG thường | Jig, giá đỡ, chi tiết kỹ thuật | Trung bình |
| ABS | Chịu nhiệt, chịu va đập | Chi tiết kỹ thuật | Khó |
| ASA | Chống UV, dùng ngoài trời | Phụ kiện ngoài trời, xe, vỏ thiết bị | Khó |
| ASA-CF | Cứng, ổn định, chống UV | Chi tiết ngoài trời yêu cầu độ cứng | Khó |
| TPU | Mềm, đàn hồi, chịu va đập | Gioăng, đệm, tay cầm, vỏ bảo vệ | Trung bình |
| PC | Bền, chịu nhiệt | Linh kiện kỹ thuật | Khó |
| PA/Nylon | Dai, chịu va đập, chịu tải | Chi tiết cơ khí | Khó |
| PLA-CF | Cứng, bề mặt đẹp, ổn định | Jig, mô hình kỹ thuật, chi tiết cứng | Trung bình |
| PET-CF | Cứng, ổn định, chịu nhiệt cao | Chi tiết kỹ thuật | Khó |
| PA-CF | Cứng, dai, chịu tải | Linh kiện cơ khí | Khó |
| PA-GF | Cứng, chịu tải | Chi tiết kỹ thuật | Khó |
| PAHT-CF | Cơ tính và chịu nhiệt cao | Ứng dụng kỹ thuật | Rất khó |
| PPA-CF | Chịu nhiệt và môi trường khắc nghiệt | Công nghiệp, cơ khí | Rất khó |
| PPS-CF | Hiệu năng rất cao | Ứng dụng kỹ thuật đặc biệt | Rất khó |
| PP | Nhẹ, dai, kháng hóa chất | Hộp, bản lề, chi tiết đặc thù | Khó |
| PVA/BVOH | Hỗ trợ hòa tan | Support cho mô hình phức tạp | Trung bình |
20. Đừng quên: vật liệu chỉ là một nửa của độ bền
Một sản phẩm in 3D không mạnh chỉ vì bạn chọn một loại filament có thông số cao. Hướng in, số lượng thành ngoài, độ dày lớp, mật độ infill, kiểu infill, nhiệt độ in và độ liên kết giữa các lớp đều ảnh hưởng đến khả năng chịu lực.
Ví dụ, một chi tiết PA-CF được thiết kế và in sai hướng có thể vẫn thất bại tại mặt phẳng liên kết giữa các lớp. Ngược lại, một chi tiết PETG được thiết kế tốt, có đủ thành ngoài và chịu tải đúng hướng có thể hoạt động rất hiệu quả dù bản thân PETG không phải vật liệu kỹ thuật cao cấp.
Đặc biệt với chi tiết chịu lực, nên phân biệt độ bền của vật liệu với độ bền của sản phẩm sau khi in. Các thông số trong datasheet thường được đo trên mẫu thử tiêu chuẩn và không thể áp dụng nguyên xi cho mọi hình dạng sản phẩm.
21. Khả năng chịu nhiệt không đồng nghĩa với nhiệt độ nóng chảy
Một filament có nhiệt độ nóng chảy cao không có nghĩa sản phẩm làm từ nó sẽ giữ được hình dạng ở nhiệt độ thấp hơn nhiệt độ nóng chảy. Trong thực tế, với chi tiết sử dụng dưới tải, HDT (Heat Deflection Temperature) hoặc các chỉ số tương đương thường hữu ích hơn để hình dung khả năng duy trì hình dạng khi chịu nhiệt và tải.
Ví dụ, bảng dữ liệu của Bambu Lab cho thấy HDT tại 0,45 MPa tăng từ khoảng 57°C với PLA Basic lên 69°C với PETG, 87°C với ABS, 100°C với ASA, 117°C với PC, 186°C với PA6-CF, 194°C với PAHT-CF và 205°C với PET-CF trong các phép thử được công bố.
Những con số này rất hữu ích để so sánh vật liệu trong cùng điều kiện thử nghiệm, nhưng không nên biến chúng thành lời hứa rằng một sản phẩm in từ vật liệu đó có thể hoạt động liên tục ở đúng nhiệt độ HDT.
22. Một yếu tố thường bị bỏ qua: độ ẩm của filament
Nếu bạn gặp hiện tượng bề mặt in xấu, stringing nhiều, tiếng “lách tách” ở đầu phun hoặc cơ tính giảm bất thường, đừng vội kết luận rằng profile máy in sai. Độ ẩm của filament có thể là nguyên nhân.
PLA và PETG cũng có thể bị ảnh hưởng bởi độ ẩm, nhưng các vật liệu như PA/Nylon đặc biệt nhạy với vấn đề này. Bambu Lab cũng yêu cầu các dòng PA6-CF và PAHT-CF được sấy trước khi sử dụng.
Vì vậy, nếu bạn bước sang nhóm filament kỹ thuật, một chiếc máy sấy filament hoặc hệ thống bảo quản khô có thể quan trọng không kém việc nâng cấp máy in.
23. Máy in quyết định bạn có thể sử dụng loại nhựa nào
Không phải máy FDM nào cũng có thể in tốt mọi loại filament.
PLA và PETG phù hợp với phần lớn máy in phổ thông. TPU cũng có thể được in trên nhiều máy nếu hệ thống cấp filament phù hợp. Nhưng khi chuyển sang ABS, ASA, PC, PA-CF hoặc PPA-CF, yêu cầu về nhiệt độ đầu phun, bàn nhiệt, buồng in, khả năng kiểm soát nhiệt và đầu phun chống mài mòn tăng lên rõ rệt.
Prusa và Bambu Lab đều phân loại vật liệu dựa trên những yêu cầu phần cứng như enclosure, drybox, hardened nozzle và nhiệt độ đầu phun/bàn in.
Do đó, trước khi mua một cuộn filament mới, hãy kiểm tra ít nhất bốn thứ: máy in có đạt nhiệt độ yêu cầu không, bàn in có phù hợp không, có cần buồng kín không và đầu phun có chịu được vật liệu gia cường hay không.
24. Cách chọn nhựa in 3D FDM đơn giản nhất
Nếu bạn chưa biết bắt đầu từ đâu, hãy đi theo thứ tự này: xác định môi trường sử dụng trước, sau đó xác định tải cơ học, nhiệt độ làm việc, yêu cầu về độ cứng hoặc độ mềm và cuối cùng mới chọn filament.
- Nếu sản phẩm chỉ dùng trong nhà và không chịu nhiệt, PLA thường là lựa chọn hợp lý.
- Nếu cần bền và đa dụng hơn, hãy xem xét PETG.
- Nếu sản phẩm phải ở ngoài trời, ASA thường đáng ưu tiên.
- Nếu cần mềm và đàn hồi, chọn TPU.
- Nếu cần chi tiết cơ khí dai và chịu tải, hãy xem xét PA/Nylon.
- Nếu cần tăng độ cứng và ổn định kích thước, chuyển sang các biến thể CF hoặc GF.
- Nếu cần khả năng chịu nhiệt và hiệu năng cao hơn nữa, hãy xem xét PC, PA-CF, PAHT-CF, PPA-CF hoặc PPS-CF, nhưng đồng thời phải kiểm tra xem máy in của bạn có thực sự đáp ứng được vật liệu đó hay không.
Nói cách khác, hãy chọn vật liệu dựa trên công việc mà sản phẩm phải làm, không phải dựa trên tên gọi hay mức giá của cuộn filament.
25. Kết luận
Không có một loại nhựa in 3D FDM tốt nhất cho mọi trường hợp.
- PLA có thể là lựa chọn tuyệt vời cho mô hình nhưng không phù hợp với môi trường nóng;
- PETG là vật liệu đa dụng nhưng không phải lựa chọn tối ưu cho mọi ứng dụng ngoài trời;
- ASA phù hợp với thời tiết và UV nhưng khó in hơn;
- TPU dành cho sản phẩm mềm;
- PC và Nylon hướng đến các yêu cầu kỹ thuật cao hơn;
- PET-CF, PA-CF, PPA-CF hay PPS-CF chỉ phát huy giá trị khi bạn thực sự cần những tính chất mà chúng mang lại.
Điều quan trọng nhất là hiểu rằng vật liệu, thiết kế và quy trình in luôn đi cùng nhau. Khi chọn đúng filament ngay từ đầu, bạn không chỉ giảm nguy cơ in hỏng mà còn có thể tạo ra sản phẩm có độ bền, độ ổn định và tuổi thọ phù hợp với đúng mục đích sử dụng.
Nếu bạn đang phân vân giữa hai hoặc nhiều loại nhựa, hãy bắt đầu bằng chính ứng dụng của sản phẩm. Chỉ cần xác định được các tính chất và yêu cầu của sản phẩm, việc lựa chọn filament sẽ trở nên đơn giản hơn rất nhiều.