Cảm giác đập hộp một chiếc máy in 3D mới luôn mang lại sự phấn khích rất lớn. Tuy nhiên, để cỗ máy hoạt động ổn định và cho ra những sản phẩm sắc nét, việc vội vàng cắm điện và in ngay thường mang lại nhiều rủi ro. Quá trình setup máy in 3D đúng chuẩn ở những bước đầu tiên sẽ quyết định độ bền của thiết bị và chất lượng của từng bản in sau này.

1. Setup máy in 3D mới mua – Những điều nên làm
a) Bảo Dưỡng Và Bôi Trơn Hệ Thống Truyền Động
Dù máy vừa xuất xưởng, lớp mỡ bôi trơn tại nhà máy thường bị khô lại hoặc bám bụi trong suốt quá trình lưu kho và vận chuyển dài ngày. Do đó, việc kiểm tra và bảo dưỡng lại hệ thống truyền động cơ khí là bước đầu tiên vô cùng cần thiết. Hãy quan sát các cơ cấu chuyển động của trục X, Y và Z để xem chúng có bị khô hoặc thiếu chất bôi trơn không.
Bạn cần sử dụng các loại mỡ bò hoặc dầu bôi trơn chuyên dụng để tra vào hệ thống trục vít me (lead screws) và các thanh trượt tuyến tính (linear rods). Việc này không chỉ giảm thiểu ma sát, giúp các trục di chuyển mượt mà, êm ái hơn mà còn ngăn chặn triệt để hiện tượng vấp bước động cơ (skipped steps). Một hệ cơ khí trơn tru sẽ loại bỏ hoàn toàn các sai lệch tọa độ trong quá trình cụm đầu in di chuyển ở tốc độ cao.


b) Thiết Lập Thông Số Vật Liệu Nền Tảng
Khi hệ thống phần cứng đã sẵn sàng, việc tiếp theo là nạp vật liệu vào bộ đùn và cấu hình các thông số cơ sở trên phần mềm cắt lớp (Slicer). Mỗi loại vật liệu từ PLA, PETG cho đến các dòng nhựa kỹ thuật như ABS hay TPU đều sở hữu một dải nhiệt độ nóng chảy và độ nhớt hoàn toàn khác biệt.

Dưới đây là bảng tổng hợp thông số thiết lập cơ bản cho các dòng nhựa in 3D FDM phổ biến, đóng vai trò làm mốc tiêu chuẩn (baseline) để bạn bắt đầu quá trình setup:
| Loại Nhựa | Nhiệt độ đầu phun (°C) | Nhiệt độ bàn in (°C) | Quạt làm mát (Part Fan) | Tốc độ đùn tối đa (MVS) (mm³/s) | Môi trường in (Enclosure) | Đặc điểm kỹ thuật cần lưu ý |
| PLA / PLA+ | 205 – 220 | 55 – 65 | 100% (từ lớp thứ 2) | 12 – 18 | Không cần / Mở cửa | Dễ in, ít co ngót, giữ form sắc nét nhưng chịu nhiệt kém (mềm ở 60°C). |
| PETG | 240 – 255 | 70 – 80 | 30% – 50% | 12 – 16 | Không bắt buộc | Dễ bị kéo sợi (stringing), độ bám lớp cực tốt, dễ ngậm ẩm nên cần sấy kỹ. |
| ABS | 260 – 275 | 90 – 110 | 0% – 15% | 14 – 18 | Bắt buộc (Buồng kín) | Độ co ngót cao (0.4% – 0.8%), dễ cong vênh (warping), sinh mùi khi in. |
| ASA | 255 – 270 | 90 – 105 | 0% – 20% | 14 – 18 | Bắt buộc (Buồng kín) | Cơ lý tính tương đương ABS nhưng kháng tia UV tuyệt vời, dùng cho ngoài trời. |
| TPU (95A) | 220 – 240 | 35 – 50 | 50% – 100% | 3 – 6 | Không cần | Yêu cầu in rất chậm, giảm tối đa hoặc tắt hoàn toàn Retraction để tránh kẹt đùn. |
Việc thử nghiệm các thông số nhiệt độ và giới hạn tốc độ đùn (Max Volumetric Speed) trong bảng trên sẽ tạo ra một môi trường lý tưởng để nhựa nóng chảy đồng đều. Điều này giúp máy in hiểu rõ đặc tính của vật liệu, từ đó hạn chế tối đa rủi ro tắc nghẽn vòi phun (clogging) và đảm bảo các lớp nhựa liên kết chặt chẽ với nhau ngay từ ban đầu.
c) Hiệu Chuẩn Phần Cứng Máy In
Hiệu chuẩn cơ khí (Machine Calibration) là bước bắt buộc để hệ thống vi mạch điều khiển đồng bộ hóa với trạng thái vật lý thực tế của máy. Bề mặt đặt máy, độ căng của dây đai hay các dao động của khung vỏ đều có thể bị thay đổi đáng kể sau quá trình lắp ráp và di dời.
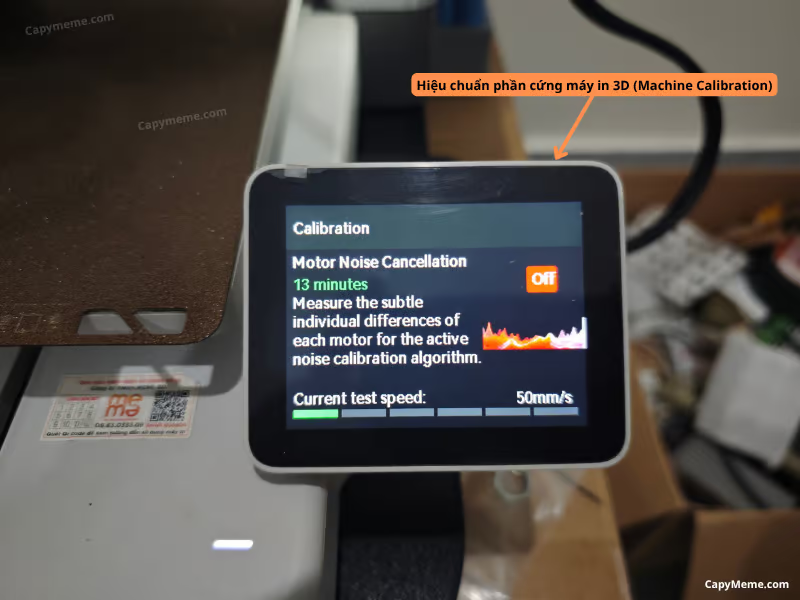
Máy in sẽ tự động sử dụng cảm biến để đo đạc bề mặt bàn in, tạo ra một bản đồ địa hình bù trừ giúp lớp in đầu tiên luôn bám dính hoàn hảo ở mọi tọa độ. Đồng thời, các thuật toán đo lường tần số cộng hưởng (Resonance Compensation) sẽ được kích hoạt để phân tích dao động. Dữ liệu này giúp động cơ tự động triệt tiêu rung lắc, loại bỏ hoàn toàn các vệt gợn sóng (ringing/ghosting) trên bề mặt sản phẩm.
>> Bạn có thể xem các bước hướng dẫn hiệu chuẩn phần cơ khí cho máy in 3D Bambulab chi tiết tại đây.
d) Hiệu Chuẩn Đặc Tính Dòng Chảy Của Nhựa (Filament Calibration)
Dù phần cứng có hoàn hảo đến đâu, dòng chảy của nhựa lỏng bên trong buồng nung vẫn chứa đựng nhiều biến số phức tạp. Filament Calibration chính là mảnh ghép cuối cùng trong quy trình setup máy in 3D nhằm kiểm soát chặt chẽ sự biến thiên áp suất này.
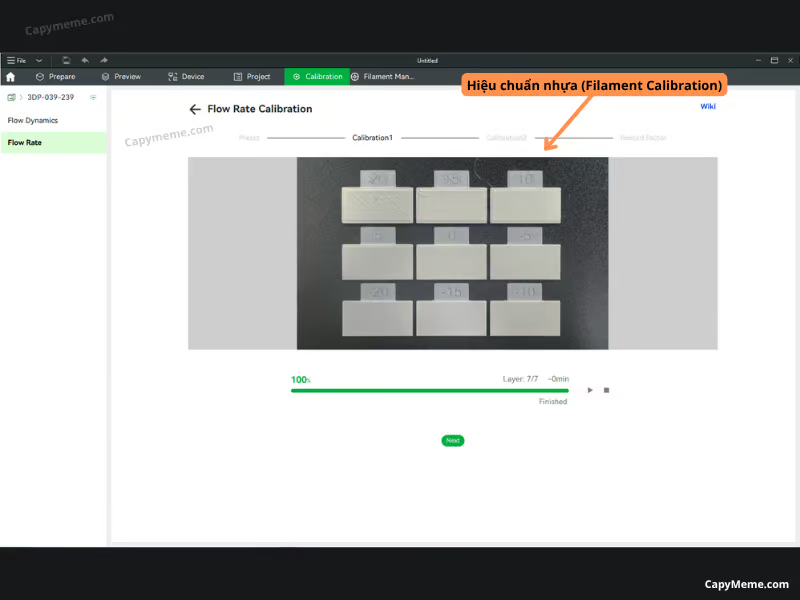
Việc hiệu chuẩn dòng chảy giúp hệ thống tính toán chính xác lượng nhựa cần bù trừ tại các góc cua (Flow Dynamics) và kiểm soát tổng thể tích vật liệu đùn ra bề mặt (Flow Rate). Nhờ hoàn thiện bước này, bản in không chỉ đạt được độ nhẵn mịn tối đa ở các lớp trên cùng mà còn đảm bảo dung sai lắp ráp cơ khí chính xác đến từng phần mười milimet, sẵn sàng cho những dự án chế tạo và kỹ thuật phức tạp.
>> Bạn có thể xem bài hướng dẫn hiệu chuẩn nhựa (Flow Dynamics and Flow Rate) phần cơ khí cho máy in 3D Bambulab trên phần mềm Bambu Studio tại đây.
2. Lời kết
Quá trình setup máy in 3D ban đầu có thể đòi hỏi sự kiên nhẫn và một chút thời gian tìm hiểu, nhưng đây là khoản đầu tư vô cùng xứng đáng để đảm bảo cỗ máy của bạn hoạt động bền bỉ trong dài hạn. Sự kết hợp tốt giữa một hệ thống cơ khí trơn tru, phần cứng được bù trừ rung động chuẩn xác và các thông số vật liệu được tinh chỉnh tỉ mỉ sẽ giúp bạn khai phá tối đa sức mạnh của thiết bị, biến nó thành một công cụ chế tạo thực thụ.
Khi đã hoàn thành nền tảng vững chắc này, bạn hoàn toàn có thể tự tin bắt tay vào việc hiện thực hóa các mô hình cơ khí phức tạp hay những ý tưởng thiết kế độc đáo mà không phải loay hoay xử lý các lỗi in ấn cơ bản.
Hãy luôn nhớ lưu lại cẩn thận các profile vật liệu đã được hiệu chuẩn để tiết kiệm thời gian cho những dự án sau và duy trì thói quen bảo dưỡng định kỳ để máy luôn ở trạng thái hoàn hảo nhất. Chúc bạn có những mẻ in thành công và sắc nét!