Bong lớp in đầu tiên là một trong những lỗi thường gặp khi in 3D FDM. Thay vì bám chắc vào mặt bàn in, lớp nhựa đầu tiên bị nhấc lên, tách khỏi bề mặt hoặc cuộn lại khi đầu phun tiếp tục di chuyển. Lỗi có thể chỉ xuất hiện ở một góc nhỏ, nhưng cũng có trường hợp toàn bộ chi tiết mất độ bám và khiến bản in thất bại.
Lớp đầu tiên có vai trò đặc biệt quan trọng vì đây là nền móng của toàn bộ mô hình. Nếu lớp này không được tạo ra ổn định, các lớp tiếp theo dù được thiết lập chính xác vẫn có thể bị biến dạng hoặc dịch chuyển. Vì vậy, khi gặp tình trạng bong lớp đầu tiên, cần tìm đúng nguyên nhân thay vì chỉ tăng nhiệt độ bàn hoặc dùng keo dán một cách tùy tiện.

Bong lớp in đầu tiên là gì?
Trong quá trình in FDM, đầu phun sẽ đùn nhựa nóng chảy xuống mặt bàn để tạo thành lớp đầu tiên. Nhựa cần được ép và trải đủ tốt lên bề mặt để tạo ra lực bám giữa vật liệu và bàn in.
Khi lực bám này không đủ lớn, đường nhựa có thể bị đầu phun kéo khỏi vị trí ban đầu. Những khu vực chịu lực co ngót lớn, đặc biệt là các góc của chi tiết, thường bắt đầu nhấc lên trước. Nếu tình trạng tiếp diễn, phần đáy có thể tách hoàn toàn khỏi bàn.
Lỗi này thường được gọi là first layer adhesion failure, first layer lifting hoặc first layer peeling.
Dấu hiệu nhận biết lớp đầu tiên bị bong
Bong lớp đầu tiên không phải lúc nào cũng xảy ra theo cùng một cách. Một số trường hợp có thể nhận biết ngay từ vài phút đầu, trong khi những trường hợp khác chỉ xuất hiện sau khi mô hình đã in được một khoảng thời gian.
Dấu hiệu phổ biến nhất là một hoặc nhiều góc của chi tiết bắt đầu cong lên khỏi mặt bàn. Nhìn ngang sẽ thấy phần mép không còn nằm sát bề mặt mà tạo thành một khoảng hở.
Một trường hợp khác là đường nhựa của lớp đầu tiên không nằm yên trên bàn mà bị đầu phun kéo đi. Các đường in có thể bị lệch, đứt đoạn hoặc cuộn thành những sợi nhựa nhỏ.
Nếu toàn bộ lớp đầu tiên không bám, đầu phun có thể kéo theo phần nhựa đã đùn ra và tạo thành một cục nhựa lớn quanh nozzle. Khi đó bản in gần như chắc chắn sẽ thất bại.

Nguyên nhân khiến lớp in đầu tiên bị bong
Có nhiều nguyên nhân có thể làm giảm độ bám của lớp đầu tiên. Trong thực tế, một bản in thất bại có thể đồng thời chịu ảnh hưởng của nhiều yếu tố như bề mặt bàn, khoảng cách nozzle, nhiệt độ và vật liệu.
1. Mặt bàn in bị bẩn
Đây là một trong những nguyên nhân đơn giản nhưng thường bị bỏ qua. Dầu từ tay, bụi, cặn nhựa hoặc các chất bẩn khác có thể tạo thành một lớp rất mỏng trên bề mặt bàn. Lớp này làm giảm khả năng bám của nhựa, đặc biệt trên các loại bàn PEI.

>> Cách khắc phục: tháo bàn in nếu cần và vệ sinh bề mặt bằng dung dịch phù hợp với loại bàn. Với bề mặt PEI, có thể sử dụng cồn isopropyl (IPA) để làm sạch dầu mỡ và bụi bẩn. Sau khi vệ sinh, hạn chế chạm tay trực tiếp vào khu vực in.
Nếu bàn đã được sử dụng lâu và có nhiều cặn nhựa hoặc dấu hiệu xuống cấp, việc vệ sinh đơn thuần có thể không giải quyết được vấn đề. Khi đó cần kiểm tra tình trạng bề mặt hoặc cân nhắc thay bàn.
2. Nozzle nằm quá cao so với mặt bàn
Khoảng cách giữa nozzle và mặt bàn ảnh hưởng trực tiếp đến hình dạng của lớp đầu tiên. Khi nozzle quá cao, sợi nhựa được đặt xuống nhưng không được ép đủ. Đường nhựa thường có tiết diện gần tròn, nằm rời rạc và dễ bị kéo lên khi nozzle đi qua.
>> Cách khắc phục: kiểm tra lại Z-offset hoặc quy trình cân bằng bàn. Với các máy có hệ thống tự động hiệu chuẩn, nên thực hiện lại quy trình beb leveling khi cần và đảm bảo bàn in được lắp đúng vị trí.

Không nên giảm Z-offset quá mức để cố ép nhựa xuống bàn. Khoảng cách quá thấp cũng có thể gây ra nhiều vấn đề khác. Bạn có thể giảm Z-offset thủ công thông qua cài đặt hoặc sửa G-code trên phần mềm cắt lát (ví dụ: Bambu Studio).
3. Mặt bàn không phẳng hoặc mesh leveling không chính xác
Một bàn in không đồng đều có thể khiến khoảng cách nozzle–bed thay đổi theo từng vị trí. Ở khu vực nozzle quá cao, lớp nhựa không được ép đủ và dễ bong. Trong khi đó, tại khu vực nozzle quá thấp, nhựa có thể bị ép quá mạnh.
Điều này giải thích tại sao có trường hợp một bên bản in bám rất tốt nhưng bên còn lại lại bong, dù cùng sử dụng một loại vật liệu và cùng một thiết lập.

>> Cách khắc phục: kiểm tra độ phẳng và tình trạng lắp đặt của bàn in. Với máy hỗ trợ bed mesh hoặc automatic bed leveling, thực hiện lại quá trình hiệu chuẩn khi cần. Đồng thời kiểm tra xem mặt bàn có được đặt đúng vị trí và không bị bụi hoặc vật cản bên dưới hay không.
4. Nhiệt độ bàn in không phù hợp
Nhiệt độ bàn ảnh hưởng đến khả năng giữ lớp nhựa đầu tiên trên bề mặt. Nếu nhiệt độ quá thấp, vật liệu có thể nguội nhanh và giảm độ bám. Ngược lại, nhiệt độ quá cao cũng không phải lúc nào tốt hơn. Một số vật liệu có thể bị mềm quá mức hoặc tạo ra các vấn đề khác ở đáy chi tiết.

>> Cách khắc phục: sử dụng nhiệt độ bàn phù hợp với loại filament đang in và khuyến nghị của nhà sản xuất. Không nên áp dụng một mức nhiệt cố định cho tất cả vật liệu. Ví dụ, PLA, PETG, ABS, ASA và các vật liệu composite có thể có yêu cầu nhiệt độ bàn rất khác nhau. Khi chuyển sang vật liệu mới, nên kiểm tra lại profile thay vì giữ nguyên thiết lập của filament trước đó.
Ngoài ra, nhiệt độ môi trường thấp cũng là nguyên nhân khiến bàn in tạo nhiệt không đủ. Bạn hãy tăng nhiệt độ bàn in trong cài đặt khi thời tiết quá lạnh.
5. Filament không phù hợp với bề mặt bàn
Không phải mọi loại filament đều có độ bám giống nhau trên cùng một bề mặt. PLA thường tương đối dễ bám trên nhiều loại bàn. Trong khi đó, một số vật liệu kỹ thuật có độ co ngót cao có thể gây ra lực kéo lớn khi nguội. PETG cũng cần lưu ý về khả năng bám rất mạnh trên một số bề mặt.
>> Cách khắc phục: lựa chọn bề mặt bàn phù hợp với vật liệu và sử dụng profile filament chính xác. Nếu nhà sản xuất filament cung cấp thông số về nhiệt độ bàn hoặc loại bề mặt khuyến nghị, nên ưu tiên các thông số đó. Đối với vật liệu có độ co ngót cao như ABS hoặc ASA, việc kiểm soát môi trường in cũng quan trọng không kém nhiệt độ bàn.
6. Tốc độ in lớp đầu tiên quá cao
Lớp đầu tiên cần thời gian để tạo liên kết ổn định với bề mặt. Nếu tốc độ quá cao, nhựa có thể không được đặt xuống một cách ổn định và nozzle có thể kéo hoặc làm biến dạng đường nhựa vừa in.
>> Cách khắc phục: giảm tốc độ của lớp đầu tiên theo khuyến nghị của profile vật liệu. Đồng thời có thể giảm tốc độ của các đường viền đầu tiên nếu phần mép chi tiết thường xuyên bị bong. Đây là lý do các profile in được tối ưu tốt thường sử dụng tốc độ lớp đầu tương đối chậm, ngay cả khi những lớp phía trên được in nhanh hơn đáng kể.

7. Quạt làm mát bật quá sớm hoặc quá mạnh
Quạt làm mát giúp nhựa đông đặc nhanh hơn, nhưng nếu làm mát quá sớm, lớp đầu tiên có thể mất nhiệt trước khi tạo được độ bám cần thiết. Vấn đề này đặc biệt đáng chú ý với các vật liệu nhạy với co ngót hoặc cần duy trì nhiệt độ ổn định trong giai đoạn đầu.
>> Cách khắc phục: kiểm tra thiết lập fan trong slicer và profile filament. Không nên tự động sử dụng mức quạt giống nhau cho PLA, PETG, ABS hoặc ASA. Với các vật liệu yêu cầu môi trường nhiệt ổn định, việc hạn chế luồng khí lạnh thổi trực tiếp vào chi tiết cũng có thể giúp giảm hiện tượng bong mép.

8. Nhiệt độ môi trường quá thấp hoặc có gió lùa
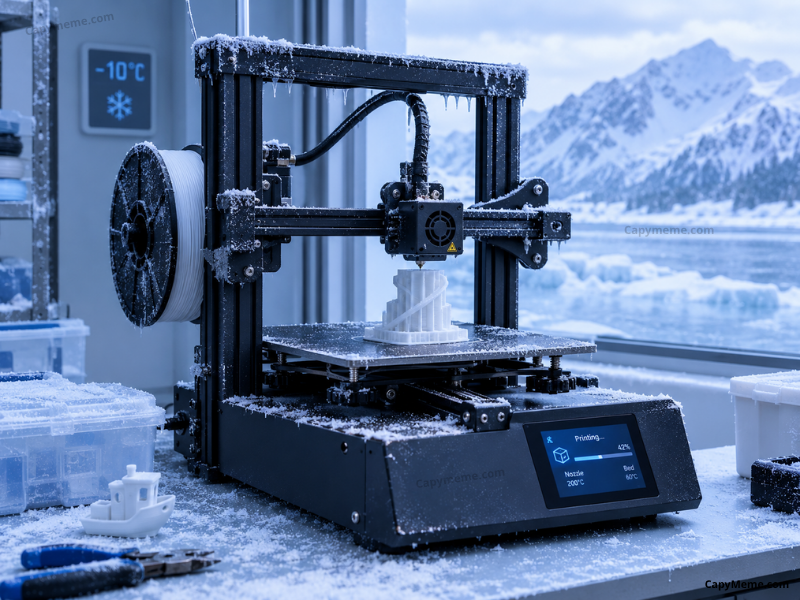
Khi in trong phòng lạnh hoặc gần cửa sổ, quạt, điều hòa, luồng khí lạnh có thể làm chi tiết nguội không đều. Sự chênh lệch nhiệt độ giữa phần vật liệu gần bàn và phần phía trên có thể tạo ra ứng suất co ngót. Khi lực co ngót lớn hơn lực bám giữa chi tiết và bàn, các góc bắt đầu bị nhấc lên.
>> Cách khắc phục: đặt máy ở vị trí tránh gió lùa trực tiếp. Với vật liệu như ABS và ASA, nên sử dụng enclosure hoặc môi trường in được kiểm soát nhiệt tốt hơn.
9. Đế chi tiết quá nhỏ hoặc hình dạng dễ gây bong
Không phải lúc nào lỗi cũng nằm ở máy in. Một mô hình có diện tích tiếp xúc với bàn rất nhỏ sẽ có lực bám tổng thể thấp. Những chi tiết cao, mảnh hoặc có nhiều góc nhọn cũng dễ chịu lực kéo và mô-men lớn khi các lớp phía trên nguội lại.
>> Cách khắc phục: tăng diện tích tiếp xúc với bàn nếu thiết kế cho phép. Trong slicer, có thể sử dụng brim để mở rộng vùng tiếp xúc xung quanh chi tiết. Brim đặc biệt hữu ích với những mẫu có chân đế nhỏ nhưng chiều cao lớn.

10. Chi tiết bị co ngót khi nguội
Một số vật liệu co lại đáng kể khi nhiệt độ giảm. Khi các lớp phía trên nguội và co lại, chúng kéo các lớp bên dưới theo. Nếu lực này đủ lớn, phần góc của mô hình có thể bị kéo khỏi bàn. Đây là nguyên nhân phổ biến của hiện tượng warping và thường dễ nhận thấy ở ABS, ASA và một số vật liệu kỹ thuật khác.
>> Cách khắc phục: sử dụng nhiệt độ bàn phù hợp, giảm gió lùa, kiểm soát nhiệt độ môi trường và lựa chọn brim hoặc thiết kế đáy phù hợp. Với vật liệu có độ co ngót cao, enclosure (sử dụng lồng kín) có thể tạo ra sự khác biệt đáng kể.

11. Cơ cấu đầu in hoặc các bộ phận cơ khí bị lỏng
Không phải mọi vấn đề về lớp đầu tiên đều xuất phát từ phần mềm hoặc thông số in. Các bộ phận cơ khí bị lỏng cũng có thể khiến khoảng cách giữa nozzle và mặt bàn thay đổi trong quá trình in, làm lớp đầu tiên bám không ổn định.
Một trong những trường hợp đáng kiểm tra là nozzle hoặc cụm hotend chưa được cố định chắc chắn. Nếu nozzle bị lỏng, cụm hotend có thể xuất hiện độ rơ hoặc thay đổi vị trí khi đầu in di chuyển. Khi đó, khoảng cách giữa đầu phun và mặt bàn không còn chính xác như lúc hiệu chuẩn, khiến một số khu vực bị đùn nhựa quá cao, trong khi khu vực khác lại bị ép quá mạnh.

Ngoài nozzle và hotend, cần kiểm tra cả các vít cố định cụm đầu in, quạt, carriage, dây curoa, bánh xe dẫn hướng hoặc các khớp cơ khí tùy cấu tạo của máy. Nếu một bộ phận có độ rơ, đầu in có thể rung hoặc dịch chuyển nhẹ trong quá trình di chuyển, ảnh hưởng trực tiếp đến độ chính xác của lớp đầu tiên.
>> Cách khắc phục: tắt máy và để hotend nguội trước khi kiểm tra. Kiểm tra độ chắc chắn của nozzle, cụm hotend và các vít cố định theo đúng hướng dẫn của nhà sản xuất. Không nên siết quá mạnh vì có thể làm hỏng ren hoặc các bộ phận khác. Sau khi xử lý độ rơ cơ khí, nên thực hiện lại bed leveling/mesh leveling và kiểm tra Z-offset trước khi in lại.
Sau khi xử lý xong phần cơ khí bị lỏng, bạn nên tiến hành hiệu chuẩn tự động lại máy. Bạn có thể tham khảo bài viết hướng dẫn hiệu chuẩn phần cơ khí cho máy in Bambulab tại đây.
Lưu ý: Với một số máy, nozzle được cố định theo thiết kế đặc biệt và không nên tự ý siết khi hotend nguội hoặc siết theo cách không đúng hướng dẫn. Cần tuân thủ quy trình của nhà sản xuất để tránh làm hỏng cụm gia nhiệt hoặc ren của hotend.
Cách xử lý nhanh khi lớp đầu tiên bị bong
Nếu bản in vừa bắt đầu đã có dấu hiệu mất bám, không nên tiếp tục in một mô hình lớn với hy vọng các lớp sau sẽ tự khắc phục. Hãy dừng bản in và kiểm tra theo thứ tự:
- Bước 1: kiểm tra và vệ sinh mặt bàn.
- Bước 2: kiểm tra khoảng cách nozzle–bed và Z-offset.
- Bước 3: kiểm tra bed leveling hoặc mesh leveling.
- Bước 4: kiểm tra nhiệt độ bàn theo đúng loại filament.
- Bước 5: giảm tốc độ lớp đầu tiên nếu cần.
- Bước 6: kiểm tra quạt làm mát và luồng gió xung quanh máy.
- Bước 7: nếu chỉ các góc bị nhấc, xem xét sử dụng brim và kiểm tra vấn đề co ngót của vật liệu.
Cách tiếp cận này tốt hơn việc thay đổi nhiều thông số cùng lúc, bởi nếu đồng thời tăng nhiệt bàn, giảm tốc độ, hạ Z-offset và tăng lượng nhựa thì rất khó xác định yếu tố nào thực sự giải quyết được lỗi.
Có nên dùng keo dán để xử lý bong lớp đầu tiên?
Keo dán có thể hỗ trợ tăng độ bám trong một số trường hợp, nhưng không nên xem đây là giải pháp đầu tiên cho mọi lỗi. Nếu nguyên nhân thực sự là Z-offset sai, mặt bàn bẩn hoặc leveling không chính xác, việc sử dụng thêm keo chỉ che giấu vấn đề mà còn tạo thêm chi phí không cần thiết.

Trước tiên nên đảm bảo máy được hiệu chuẩn đúng, bề mặt bàn sạch và filament được thiết lập đúng profile. Sau đó mới cân nhắc sử dụng chất hỗ trợ bám dính nếu vật liệu hoặc loại bề mặt bàn yêu cầu.
Đặc biệt, cần chú ý rằng một số chất kết dính có thể làm thay đổi đáng kể lực bám. Với một số loại bàn và filament, lực bám quá mạnh thậm chí có thể gây khó khăn khi tháo mô hình.
Kết luận
Bong lớp in đầu tiên thường không phải là một lỗi khó khắc phục nếu xác định đúng nguyên nhân. Nếu bạn đang sử dụng máy in 3D Bmbulab, hãy tham khảo hướng dẫn chi tiết từ Bambu Wiki. Ngoài ra, để máy in hoạt động chính xác và cho ra những bản in đẹp, hiệu chuẩn là bước không thể thiếu mỗi khi bạn thay đổi loại nhựa hoặc sau khi sử lý lỗi lỏng phần cơ khí.